In einem Verpackungswerk entsteht der Hauptplan oft einmal am Tag oder einmal in der Woche. Danach weicht die Fertigung ab: Eine Maschine fällt aus, Karton kommt zu spät, ein Eilauftrag schiebt sich dazwischen, eine Rüstung dauert länger als geplant. Der Plan driftet, und die Liefertreue leidet. Dieser Leitfaden ist für Planer und Fertigungsleiter in Faltschachtel-, Etiketten-, Folien- und Wellpappenwerken. Er zeigt, was die Planung in der Verpackung schwer macht und mit welchen Regeln Sie den Plan stabil halten.
Das Wichtigste in Kürze
- In der Verpackung entscheidet die Reihenfolge an Druck und Stanze über die Rüstzeit: Gleiche Farben, Lacke und Folien gehören zusammen.
- Werkzeuge, Sammelbögen und Wartezeiten nach dem Druck sind harte Regeln. Ein Plan, der sie verletzt, hält in der Fertigung nicht.
- Die besten Zeiten für den Plan stehen in Ihrer Betriebsdatenerfassung (BDE), nicht im Stammdatenkatalog.
- Software rechnet den Plan schneller und vollständiger; die Entscheidung bleibt beim Planer.
Was gehört zur Produktionsplanung in einem Verpackungswerk?
Produktionsplanung und -steuerung (PPS) legt fest, welcher Auftrag wann auf welcher Maschine läuft. Die Grobplanung arbeitet mit Wochen und Kapazitäten: Reicht die Druckkapazität für den nächsten Monat? Die Feinplanung arbeitet mit Stunden und Minuten: Welcher Auftrag läuft morgen um 6 Uhr an der Druckmaschine, und in welcher Reihenfolge folgen die nächsten?
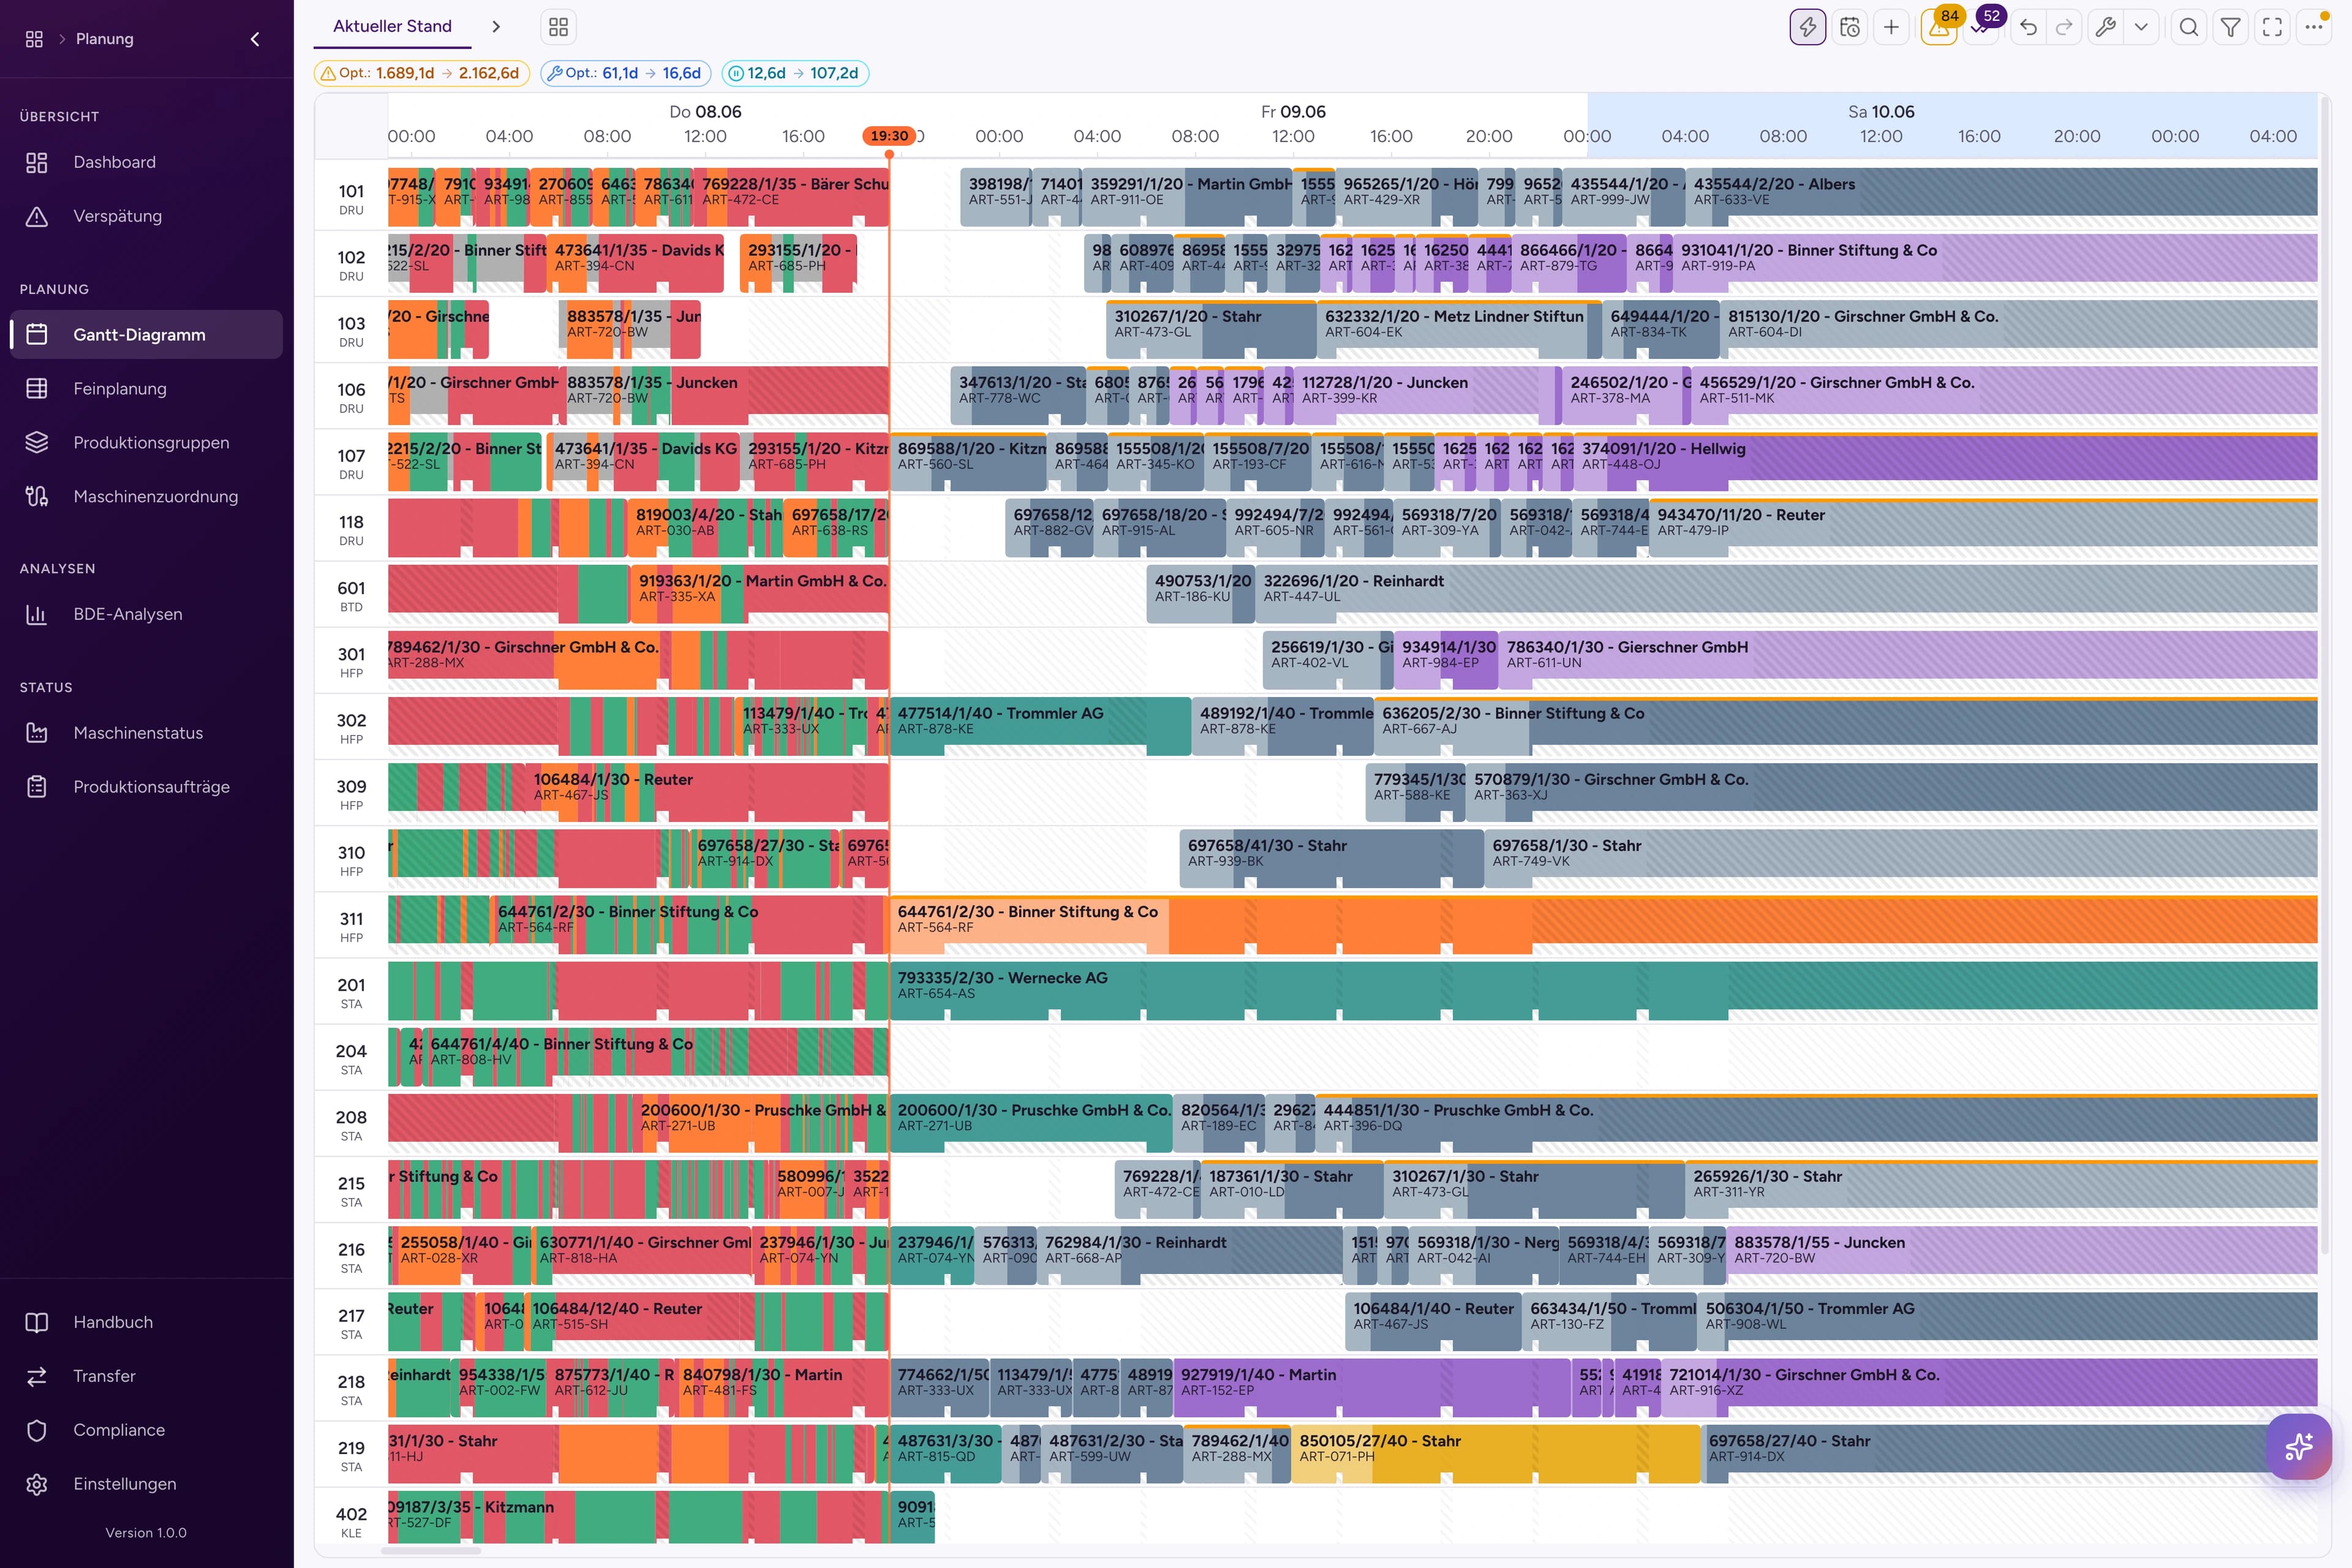
Das ERP-System verwaltet Aufträge, Stücklisten, Bestände und Termine. Für die Feinplanung reicht es in der Regel nicht: Es kennt die Rüstzeiten zwischen zwei bestimmten Aufträgen nicht, und es optimiert keine Reihenfolge über alle Maschinen. Diese Lücke füllen Plantafeln, Excel-Tabellen oder eine Planungssoftware mit Maschinenbelegung und Reihenfolgeplanung, oft APS (Advanced Planning and Scheduling) genannt.
Warum ist Verpackung schwer zu planen?
Ein Verpackungsauftrag durchläuft mehrere Stufen, und jede Stufe hat ihre eigenen Maschinen. Viele Varianten, kleine Losgrößen und kurze Lieferzeiten kommen dazu. Die Stufen hängen vom Segment ab:
| Segment | Typische Stufen | Was das Rüsten bestimmt | Wartezeiten |
|---|---|---|---|
| Faltschachtel und Etikett | Druck, Veredelung, Stanzen, Kleben (Etiketten: Rollenschnitt) | Farbe, Druckform, Lack, Kaltfolie, Heißfolienprägung, Stanzform | Trocknung nach dem Druck |
| Folie | Extrusion, Druck, Kaschierung, Schnitt (Rollen- oder Beutelfertigung) | Farbe, Druckform | Aushärtung nach dem Kaschieren |
| Wellpappe | Wellpappenanlage (WPA), Druck, Stanzen, Kleben | Klischee, Stanzform | je nach Werk |
Drei Dinge machen die Planung schwer. Die Rüstzeit hängt vom Auftrag davor ab, nicht nur vom Auftrag selbst. Werkzeuge wie Stanzformen und Klischees sind knapp. Und zwischen den Stufen gibt es Wartezeiten, die ein Plan einhalten muss. Bei Hunderten parallelen Aufträgen kann ein Mensch diese Abhängigkeiten nicht mehr vollständig im Kopf oder in einer Tabelle halten.
Rüstzeiten: Wie die Reihenfolge an Druck und Stanze entscheidet
An einer Druckmaschine ist der Wechsel zwischen zwei Aufträgen mit gleichen Farben und gleichem Lack kurz. Wechseln Farbe, Lack und Folie zugleich, dauert er ein Vielfaches. Die Merkmale, die das Rüsten bestimmen, heißen Rüstmerkmale: Farbe, Druckform, Lack (etwa UV-Lack oder Sonderlack, nach Lackkategorien), Kaltfolie, Heißfolienprägung, Format und Werkzeug.
Daraus folgt die wichtigste Regel der Reihenfolgeplanung: Aufträge mit gleichen Rüstmerkmalen gehören zusammen. Planer bilden dafür Produktionsgruppen, zum Beispiel alle Aufträge mit UV-Lack an einem Vormittag. Jede Gruppe spart Rüstwechsel.
Zwei Fragen bleiben. Erstens: Woher kommen die Rüstzeiten? Eine Rüstmatrix im Stammsystem ist schnell veraltet und kennt die Kombinationen selten vollständig. Genauer sind Zeiten, die aus den Rüstereignissen der BDE gelernt werden, je Maschinengruppe und abhängig vom Vorgänger. Zweitens: Wie weit darf die Gruppe gehen? Eine große Gruppe spart Rüstzeit, kann aber einen dringenden Auftrag zu spät starten lassen. Gute Planung wägt Rüstzeit und Liefertermin gegeneinander ab, statt eines davon absolut zu setzen.
Stanzformen, Klischees und Sammelbögen
Eine Stanzform gibt es meist nur einmal, manchmal in wenigen Kopien. Sie kann nur an so vielen Maschinen zugleich laufen, wie Kopien vorhanden sind. Zwei Aufträge mit derselben Form an zwei Stanzen zur selben Zeit sind im Plan möglich, in der Halle nicht. Dasselbe gilt in der Wellpappe für Klischees. Ein belastbarer Plan behandelt Werkzeuge deshalb als harte Regel und prüft jeden Platz dagegen.
Sammelbögen sind eine Besonderheit der Faltschachtel- und Etikettenfertigung: Viele kleine Positionen stehen auf einem gemeinsamen Druckbogen. Sie werden gemeinsam gedruckt und gemeinsam geplant; ihr Termin ist der früheste Termin einer ihrer Positionen. Eine Optimierung darf einen Sammelbogen nicht auseinandernehmen, auch wenn einzelne Positionen allein besser passen würden.
Trocknung, Aushärtung und Puffer zwischen den Stufen
Nach dem Druck braucht die Farbe Zeit zum Trocknen, nach der Kaltfolie und nach dem Kaschieren von Folie braucht der Verbund Zeit zum Aushärten. Erst dann darf die nächste Stufe beginnen. Wie lange, hängt von Farbe, Lack und Material ab; diese Werte kennt Ihr Werk am besten.
In der Planung werden solche Wartezeiten als Puffer je Arbeitsschritt hinterlegt: nach dem Druck, nach der Kaltfolie, am Ende eines Auftrags. Wichtig ist, dass der Plan die Puffer nicht nur kennt, sondern meldet, wenn eine Änderung sie unterschreitet. Ein zu knapp gesetzter Stanzbeginn fällt sonst erst an der Maschine auf.
Liefertermine, Eilaufträge und Störungen
Kein Plan überlebt den Tag unverändert. Entscheidend ist, wie schnell und wie sicher er sich anpassen lässt. Drei Werkzeuge haben sich bewährt:
- Frozen Zone: ein Zeitraum ab jetzt, in dem nicht mehr umgeplant wird. Die nächsten Stunden bleiben stabil, Material und Personal sind vorbereitet.
- Fixierte Arbeitsgänge: Was schon läuft oder fest zugesagt ist, bleibt stehen. Neu geplant wird nur der Rest.
- Einplanen mit Vorschau: Ein Eilauftrag wird an einen Platz gezogen, und der Planer sieht vorher, was sich ändert: Rüstzeit davor und danach, verschobene Folgeaufträge.
Ein Beispiel: Ein Kunde zieht einen Auftrag um zwei Tage vor. Der Auftrag braucht Druck mit UV-Lack, Stanzen und Kleben. Im Plan suchen Sie an der Druckmaschine einen Platz, an dem die Rüstmerkmale passen, also neben einem anderen Auftrag mit UV-Lack. Dann prüfen Sie die Folgen: Hält der nächste Auftrag noch seinen Termin? Ist die Stanzform zur geplanten Zeit frei? Bleibt die Trocknungszeit vor dem Stanzen eingehalten? Ist der Karton bis dahin im Haus? Erst wenn alle vier Antworten passen, ist der neue Platz belastbar. Genau diese Prüfung kostet von Hand die meiste Zeit, und genau sie kann eine Software in Sekunden übernehmen.
Störungen meldet die BDE: Stillstand mit Grund, späterer Start, längeres Rüsten. Sichtbar werden sie aber nur, wenn Plan und Ist-Stand auf einer Plantafel übereinander liegen und nicht in zwei Systemen. Wie oft Sie neu planen, hängt vom Werk ab. Ein bewährter Rhythmus: den Gesamtplan nachts neu rechnen lassen und am Morgen prüfen, tagsüber nur einzelne Aufträge verschieben.
Material und Kapazität: Karton, Folie, Schichten
Ein Auftrag kann nur starten, wenn sein Material da ist: der Karton, die Folie, der Lack. Ein guter Plan rechnet den Bestand über den ganzen Plan voraus und kennzeichnet jeden Arbeitsgang: Material verfügbar, bestellt, fehlt oder nicht geprüft. Der Wareneingang wird so zum frühesten Start.
Auf der Kapazitätsseite zählt der Schichtkalender je Maschine: Eine Druckmaschine läuft vielleicht in drei Schichten, die Klebemaschine in zwei. Ist eine Zweischicht-Maschine dauerhaft am Limit, lohnt der Blick auf eine dritte Schicht. Diese Entscheidung sollte auf den Zahlen des Plans beruhen, nicht auf dem Gefühl am Ende einer langen Woche.
Welche Daten die Planung braucht: ERP und BDE
Für die Feinplanung brauchen Sie fünf Datenarten:
- Aufträge mit Mengen, Terminen und Arbeitsplan aus dem ERP,
- Material: Stücklisten und Bestände,
- Maschinen mit ihren Fähigkeiten,
- Schichten: der Arbeitskalender je Maschine,
- Rückmeldungen aus der Betriebsdatenerfassung (BDE): Start, Stopp, Rüsten, Stillstand mit Grund.
Die BDE ist der Schlüssel zu realistischen Zeiten. Die Laufzeit eines Artikels lässt sich als Median des Durchsatzes aus vergangenen Läufen bestimmen, Stillstände eingerechnet. Fehlen Daten, gelten die Sollzeiten aus dem ERP, und das sollte der Plan auch so zeigen. Fehlende Werte als fehlend anzuzeigen, ist ehrlicher als sie still durch Annahmen zu ersetzen. Zu den Stammdaten gehört auch eine Prüfung: Weicht etwa der Lack in der Stückliste von den Stammdaten ab, sollte das vor der Planung auffallen, nicht an der Maschine.
Das ERP muss dafür nicht ersetzt werden. Eine Planungssoftware wie Riventic Flow liest die Daten aus BOXSOFT®, SAP oder Odoo, über eine REST-API auch aus anderen Systemen, und schreibt den freigegebenen Plan zurück.
Woran Sie gute Planung messen
Ob ein Plan gut ist, zeigt sich nicht am Morgen, sondern am Ende der Woche. Diese Kennzahlen haben sich bewährt:
- Termintreue: der Anteil der Aufträge, die zum zugesagten Termin fertig sind. Sie ist für die meisten Verpackungskunden das wichtigste Maß.
- Verspätung: wie weit verspätete Aufträge hinter dem Termin liegen. Zwei Aufträge mit je einem Tag Verspätung sind etwas anderes als einer mit zwei Wochen.
- Rüstzeitanteil: wie viel der Maschinenzeit ins Rüsten geht. Hier zeigt sich, ob die Reihenfolge Rüstmerkmale bündelt.
- Leerlauf: Zeit, in der eine Maschine besetzt ist, aber auf Material, Werkzeug oder die Vorstufe wartet.
- Durchlaufzeit und Gesamtdauer (Makespan): wie lange ein Auftrag vom Start bis zum Ende braucht, und wie lange der ganze Plan.
- Planungsaufwand: wie viele Stunden am Tag in die Planung selbst gehen.
Die Ziele stehen oft gegeneinander: Weniger Rüsten kann mehr Verspätung bedeuten, eine kürzere Gesamtdauer mehr Rüstwechsel. Legen Sie deshalb fest, was Ihnen wie viel wert ist, und messen Sie die Wirkung jeder Änderung an allen Kennzahlen, nicht nur an einer.
Von Excel und Plantafel zur Planungssoftware: worauf Sie achten sollten
Excel und die magnetische Plantafel sind flexibel und vertraut. An ihre Grenzen kommen sie, wenn der Plan täglich Stunden kostet, Änderungen nicht nachvollziehbar sind und das Planungswissen in einzelnen Köpfen steckt. Prüfen Sie eine Planungssoftware für die Verpackung an diesen Punkten:
- Bildet sie alle Stufen und ihre Regeln ab: Vorrang zwischen den Stufen, Stanzformen, Puffer, Sammelbögen, Frozen Zone?
- Lernt sie Rüst- und Laufzeiten aus Ihren BDE-Daten?
- Optimiert sie den ganzen Plan über alle Maschinen, nicht nur eine Maschine?
- Gibt es Planungsversionen, einen Vergleich und ein Änderungsprotokoll?
- Entscheidet der Planer über den Plan, bevor er ins ERP geht?
- Bleibt Ihr ERP im Einsatz, mit einer fertigen Anbindung?
- Läuft die Software in Ihrem Werk (on premise), wenn Ihre IT das verlangt?
- Rechnet ein Optimierungslauf für Hunderte Aufträge in Minuten, nicht in Stunden?
Planer und KI: Wer entscheidet was?
Eine KI kann Tausende Reihenfolgen durchrechnen und jede gegen alle Regeln prüfen. Das kann kein Mensch in der Zeit. Der Planer kennt dagegen Kunden, Prioritäten und die Lage in der Halle. Gute Planung verbindet beides: Die KI schlägt vor und prüft, der Planer entscheidet und gibt frei. Man spricht von »human in the loop«.
In der Praxis heißt das: Der Planer gewichtet die Ziele, etwa Verspätung, Rüstzeit, Leerlauf, die Gesamtdauer des Plans (Makespan) und Robustheit gegen Störungen. Die KI rechnet daraus eine neue Planungsversion. Der Planer vergleicht sie mit dem aktuellen Plan, passt an oder verwirft sie. Erst seine Freigabe schreibt den Plan ins ERP, mit Backup davor. Das Planungswissen bleibt dabei im System und nicht nur in einzelnen Köpfen.
Riventic Flow arbeitet so und ist in der Verpackungsindustrie im Einsatz. Aus unserer Projekterfahrung: bis zu 50 % weniger Verspätung, bis zu 40 % weniger Leerlauf, bis zu 10 % weniger Rüstzeit und 40 % weniger manueller Planungsaufwand. Zum Forschungshintergrund des Teams gehört die Dissertation zur KI-basierten Produktionsablaufplanung; wie die Simulation jeden Plan vorab prüft, zeigt die Seite Simulation.
Häufige Fragen
Was ist der Unterschied zwischen PPS und APS?
PPS (Produktionsplanung und -steuerung) ist der Oberbegriff für die Planung von Aufträgen, Material und Kapazität. APS (Advanced Planning and Scheduling) bezeichnet Software, die die Feinplanung mit Optimierung übernimmt: Reihenfolgen, Maschinenbelegung, Termine unter allen Restriktionen.
Brauche ich eine BDE?
Für einen ersten Plan nicht: Dann gelten die Sollzeiten aus dem ERP. Für realistische Rüst- und Laufzeiten und für einen Plan, der Abweichungen live zeigt, ja.
Lassen sich Rüstzeiten aus Daten lernen?
Ja. Aus den Rüstereignissen der BDE lässt sich je Maschinengruppe bestimmen, wie lange ein Wechsel von einem Auftrag zum nächsten dauert, abhängig von den Rüstmerkmalen beider Aufträge.
Wie lange dauert eine Optimierung?
In Riventic Flow dauert ein Optimierungslauf über den ganzen Plan unter 5 Minuten; das Zeitlimit ist einstellbar. Für bis zu zehn Arbeitsgänge sucht Flow einen neuen Platz, ohne den ganzen Plan neu zu rechnen.
Muss das ERP ersetzt werden?
Nein. Die Planungssoftware legt sich über das ERP, liest seine Daten und schreibt den freigegebenen Plan zurück: Termine und Reihenfolge der Arbeitsgänge. Mehr dazu auf der Seite KI-Produktionsplanung für die Verpackungsindustrie; einen Überblick über die Plantafel gibt Riventic Flow im Überblick.